
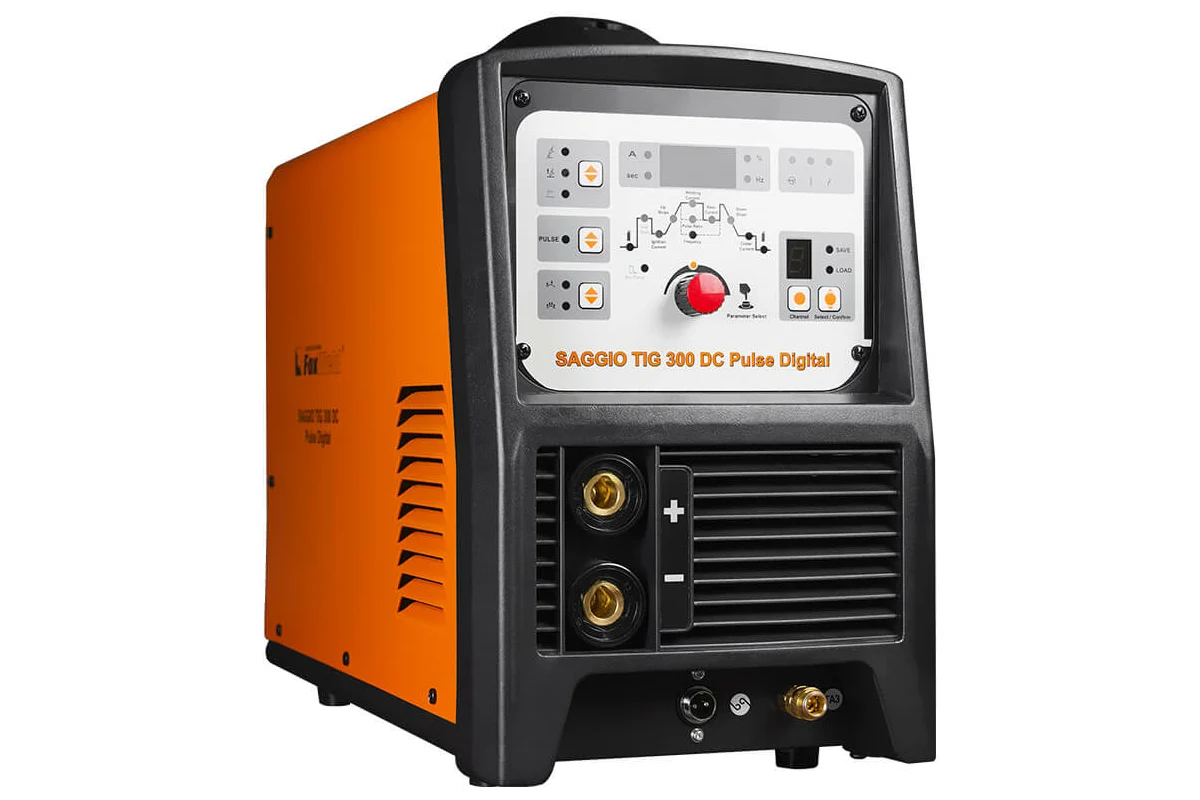
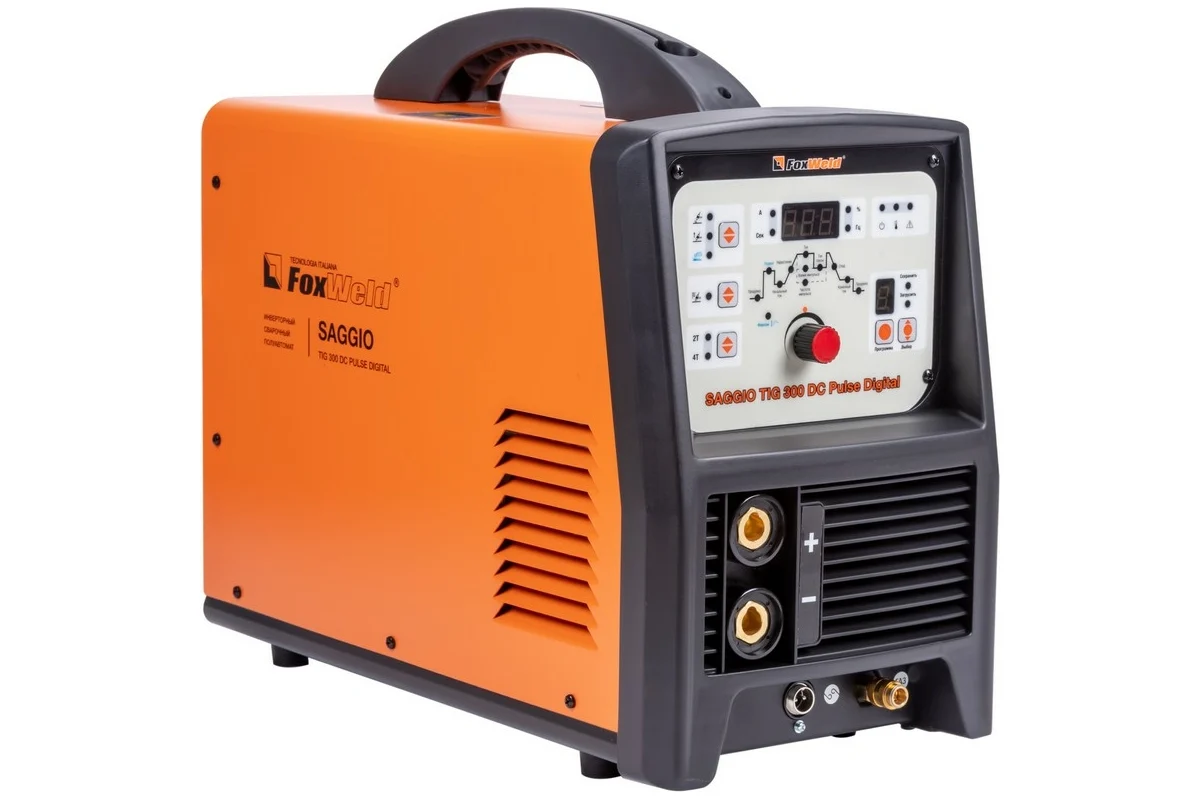
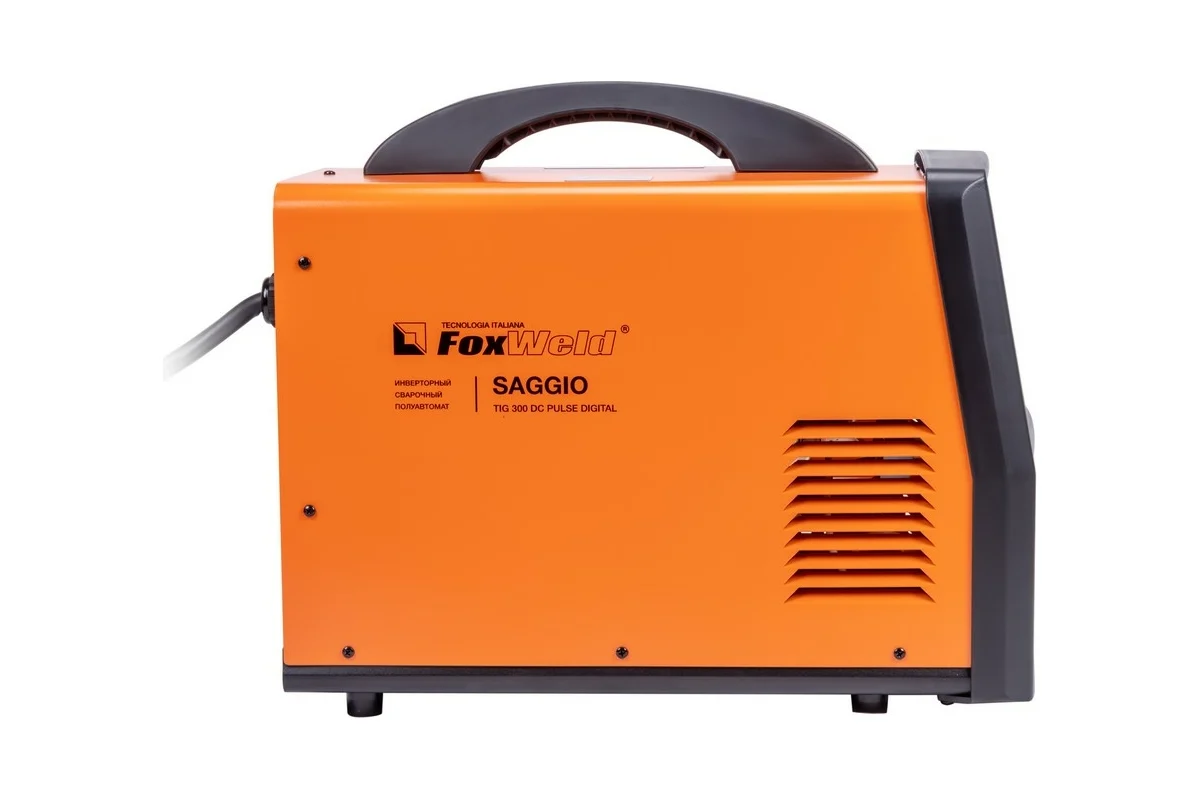



Аппарат аргонодуговой сварки Foxweld SAGGIO TIG 300 DC Pulse Digital 6134

Разбить на части без переплат
Аппарат аргонодуговой сварки Foxweld SAGGIO TIG 300 DC Pulse Digital 6134 является современным аргонодуговым инверторным аппаратом с цифровым управлением. Установка позволяет проводить сварку неплавящимся вольфрамовым электродом в среде защитного газа на постоянном токе, а также ручную дуговую сварку штучным покрытым электродом.
SAGGIO TIG 300 DC Pulse имеет функцию импульсного режима сварки на постоянном токе.
По сравнению с обычным режимом, импульсный уменьшает тепловложение, улучшает стабилизацию сварочной дуги особенно на малых токах.
Данная установка позволяет сохранять настройки установленных параметров сварки и воспроизводить их при необходимости.
Преимущества Foxweld SAGGIO TIG 300 DC Pulse Digital 6134
- Функция Arc-force 0-100
- Время импульса, % 10-90
- Номинальный входной ток, А 18,5
- Продувка после сварки, с 0-60
- Частота режима пульсации, Гц 0,5-500
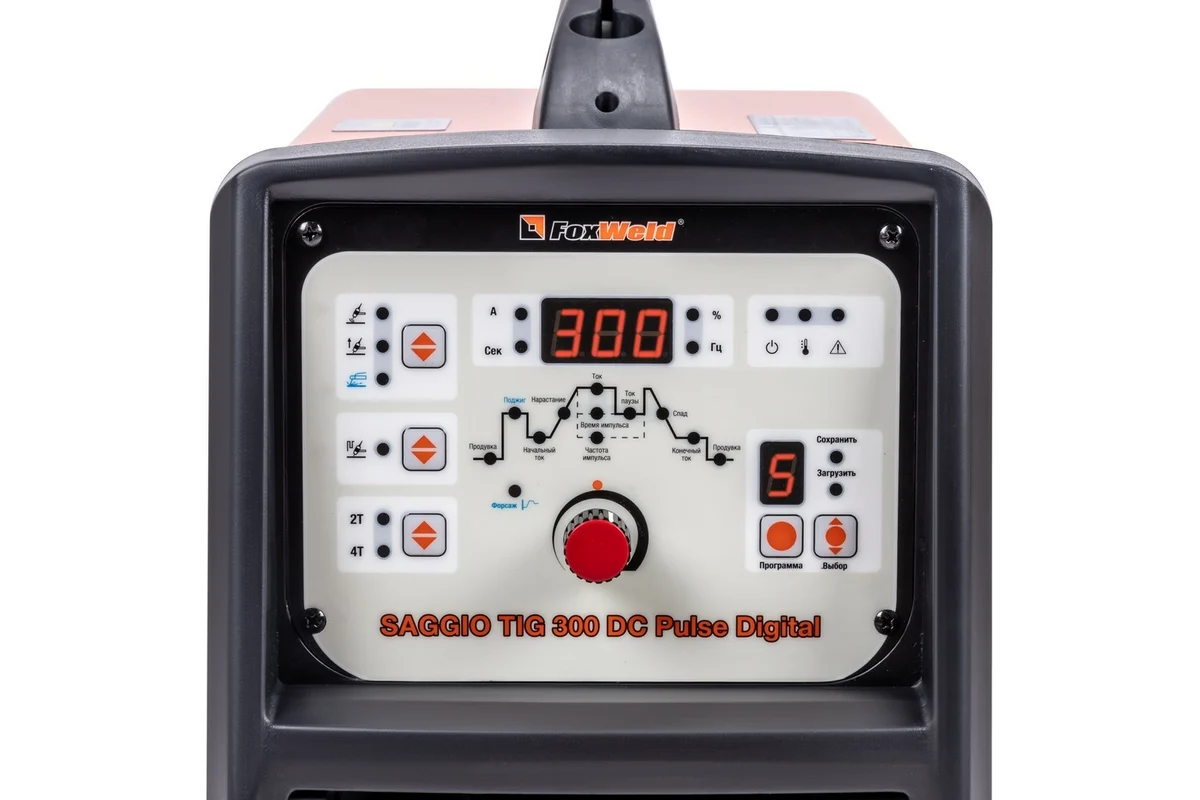
- ИНДИКАТОРЫ: ЦИФРОВОЙ ДИСПЛЕЙ ТОКА И ПАРАМЕТРОВ СВАРКИ — Показывает установленное значение текущего параметра; ЦИФРОВОЙ ДИСПЛЕЙ СОХРАНЕНИЯ ПРОГРАММ — отображает номера ячеек для сохранения сварочного процесса; ИНДИКАТОР СЕТИ — сигнализирует о готовности к работе; ИНДИКАТОР ПЕРЕГРЕВА — если аппарат работает непрерывно долгое время на большом токе, температура его внутренних компонентов может превысить допустимую. Чтобы этого избежать, прекратите работу при включении индикатора, но не выключайте аппарат. Через некоторое время, он сможет восстановить свою работоспособность; ИНДИКАТОР НЕИСПРАВНОСТИ - если в процессе работы возникает нетипичное для рабочего процесса явление, загорается светодиод, тогда необходимо отключить электропитание и повторно включить аппарат, если ситуация не изменилась и светодиод продолжает гореть, обратиться в сервисный центр
- ОСНОВНОЙ ПЕРЕКЛЮЧАТЕЛЬ НАСТРОЕК имеет два режима работы: РЕГУЛЯТОР: устанавливает значение текущего параметра. Вращением по часовой стрелке увеличивается, против часовой – уменьшается на единицу измерения. Кнопка переключения параметров сварки: при нажатии на кнопку можно выбрать любой параметр, представленный на циклограмме
- РЕГУЛИРОВКА ПАРАМЕТРОВ СВАРКИ: ПРОДУВКА ПЕРЕД СВАРКОЙ — регулировка времени продувки перед началом сварочного процесса, чтобы избежать окисления вольфрамового электрода и свариваемой детали; ФУНКЦИЯ «HOT START» (В РЕЖИМЕ ММА) — позволяет регулировать в начальный момент сварочного процесса кратковременное повышение величины сварочного тока для облегчения зажигания дуги, в процентном соотношении от установленной величины основного сварочного тока; ФУНКЦИЯ «ARC FORCE» (В РЕЖИМЕ ММА) — позволяет стабилизировать дугу в процессе сварки, препятствуя при этом залипания сварочного электрода, в процентном соотношении от установленной величины основного сварочного тока; НАЧАЛЬНЫЙ ТОК — устанавливает значение сварочного тока в начале сварочного процесса. Позволяет изменить глубину проплавления свариваемой детали в начальный момент после зажигания дуги, в процентном соотношении от установленной величины основного сварочного тока; ВРЕМЯ НАРАСТАНИЯ СВАРОЧНОГО ТОКА — устанавливает время перехода от начального к основному значению сварочного тока; ТОК СВАРКИ — устанавливает основное значение сварочного тока, в импульсном режиме устанавливает значение тока импульса; ВРЕМЯ ИМПУЛЬСОВ (В РЕЖИМЕ PULSE) — позволяет регулировать длительность (ширину) импульсов, время импульса ко времени паузы, в процентном соотношении; ЧАСТОТА ИМПУЛЬСОВ (В РЕЖИМЕ PULSE) — позволяет изменять частоту импульсов. С увеличением частоты сварочная дуга концентрируется, уменьшается ширина конуса дуги, увеличивается проплавление свариваемой детали; ТОК ПАУЗЫ (В РЕЖИМЕ PULSE) — устанавливает величину сварочного тока во время паузы импульсного режима сварки, в процентном соотношении от установленной величины основного сварочного тока; ЗАВАРКА КРАТЕРА — устанавливает время плавного снижения тока после завершения сварки в зоне конечного кратера. Позволяет избежать образованию воронки в конце сварного шва; КОНЕЧНЫЙ ТОК — устанавливает величину сварочного тока в конце сварки, в процентном соотношении от установленной величины основного сварочного тока; ПРОДУВКА ПОСЛЕ СВАРКИ — позволяет регулировать время продувки после сварки, чтобы избежать окисления разогретых электрода и детали
- КЛАВИШИ ПЕРЕКЛЮЧЕНИЯ: СЕТЕВОЙ ВЫКЛЮЧАТЕЛЬ — включение/выключение установки (расположен на задней панели аппарата); ПЕРЕКЛЮЧАТЕЛЬ РЕЖИМОВ СВАРКИ: аргонодуговая сварка с возбуждением дуги бесконтактным способом с помощью высокочастотного осциллятора (TIG HF) / аргонодуговая сварка с возбуждением дуги касанием вольфрамового электрода (TIG Lift) / ручная дуговая сварка (ММА)
Комплектация
- Инвертор — 1 шт.
- Горелка TIG с комплектом ЗИП — 1 шт.
- Зажим для заземления с кабелем — 1 компл.
- Рукав для подачи газа — 1 компл.
- Инструкция — 1 шт.
- Гарантийный талон.
- Упаковка.
1. Оплата картой онлайн: Быстро и удобно, с безопасной обработкой данных. Введите реквизиты карты и завершите оплату за несколько секунд.
2. Оплата по QR-коду онлайн: Сканируйте QR-код через приложение банка, подтвердите оплату и завершите процесс без ввода реквизитов.
3. Оплата по счету: Подходит для юридических и физических лиц. Получите счет, оплатите через банк или электронную систему, указав все необходимые реквизиты.
-
Доставка курьером по городу
-
Доставка по городу осуществляется бесплатно в течении дня в удобное для вас время.
-
Доставка по области осуществляется в течении дня в удобное для вас время. Стоимость от 35 руб./км
-
Самовывоз. Вы можете самостоятельно забрать заказ из нашего магазина.


